Współczesny sektor produkcyjny funkcjonuje w warunkach nieustannej presji na podnoszenie wydajności, redukcję kosztów jednostkowych oraz bezwzględne utrzymanie standardów jakościowych. Wytwarzanie komponentów przemysłowych na dużą skalę wymaga technologii, które eliminują błędy ludzkie i skracają czas przestojów. Jednym z najbardziej wymagających materiałów konstrukcyjnych pozostaje stal nierdzewna, ceniona za odporność na korozję, trwałość mechaniczną oraz higieniczność, lecz jednocześnie sprawiająca ogromne trudności technologiczne. Właśnie w tym obszarze zautomatyzowane parki maszynowe przynoszą największy zwrot z inwestycji, zmieniając sposób planowania i realizacji zleceń.
Nowoczesne zakłady produkcyjne odchodzą od manualnych stanowisk obróbczych na rzecz w pełni zintegrowanych centrów frezarskich i tokarskich. Zastosowanie cyfrowego sterowania pozwala przekształcić skomplikowany, podatny na odkształcenia proces skrawania w przewidywalny ciąg operacji technologicznych. W efekcie przedsiębiorstwa mogą płynnie przechodzić od prototypowania do wielotysięcznych serii detali, zachowując identyczne parametry każdej wyprodukowanej sztuki.
Dlaczego stal nierdzewna stanowi wyzwanie w tradycyjnej obróbce ubytkowej?
Obróbka stopów odpornych na korozję diametralnie różni się od skrawania tradycyjnej stali węglowej czy stopów aluminium. Stal nierdzewna charakteryzuje się wysoką ciągliwością, tendencją do umacniania się pod wpływem zgniotu oraz niską przewodnością cieplną. W warunkach konwencjonalnej obróbki ciepło generowane w strefie skrawania nie jest efektywnie odprowadzane wraz z wiórem, lecz kumuluje się w krawędzi tnącej narzędzia oraz w samym materiale. Zjawisko to prowadzi do błyskawicznego zużywania się frezów i noży tokarskich, a także do powstawania naprężeń termicznych, które deformują gotowy komponent.
Dodatkowym problemem przy obróbce manualnej jest powstawanie narostu na ostrzu oraz trudności z łamaniem wióra. Długie, ciągliwe wióry mogą owijać się wokół wrzeciona lub detalu, zarysowując obrabianą powierzchnię i stwarzając bezpośrednie zagrożenie dla operatora. W procesach seryjnych jakiekolwiek wahania parametrów skrawania, wynikające ze zmęczenia człowieka czy nieprecyzyjnego posuwu, skutkują natychmiastowym odrzutem części. Aby seryjna produkcja była rentowna, cały proces wymaga sztywnego, powtarzalnego reżimu technologicznego, który gwarantują wyłącznie zaawansowane obrabiarki sterowane numerycznie.
Rola sterowania numerycznego w powtarzalności procesów wytwórczych
Wdrożenie cyfrowego sterowania eliminuje zmienne środowiskowe i ludzkie, które dotychczas destabilizowały proces wytwórczy. Zaawansowane oprogramowanie CAM umożliwia precyzyjne zaplanowanie ścieżki narzędzia, z uwzględnieniem stałego obciążenia ostrza i optymalnych kątów natarcia. Dzięki temu obróbka stali nierdzewnej za pomocą CNC pozwala na zachowanie tolerancji wymiarowych liczonych w setnych częściach milimetra, niezależnie od tego, czy z maszyny schodzi dziesiąty, czy dziesięciotysięczny podzespół.
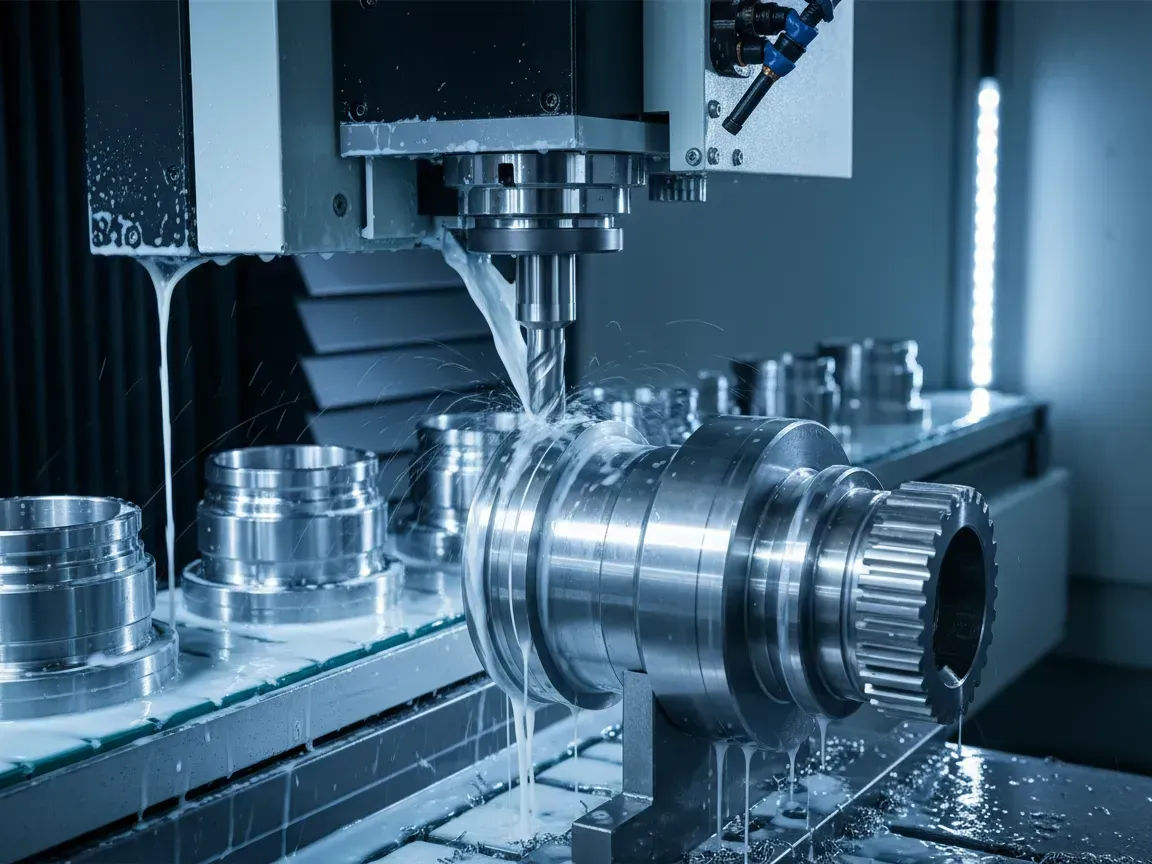
Stabilność geometryczna narzędzi oraz precyzyjna kontrola prędkości obrotowych wrzeciona zapobiegają przegrzewaniu materiału. Nowoczesne maszyny wykorzystują wysokociśnieniowe układy podawania chłodziwa bezpośrednio przez wnętrze narzędzia do strefy skrawania. Taki zabieg pozwala na natychmiastowe obniżenie temperatury oraz skuteczne wypłukiwanie wiórów, co przekłada się na idealną jakość powierzchni bez konieczności stosowania dodatkowych operacji wykończeniowych, takich jak ręczne polerowanie czy szlifowanie.
Integracja obrabiarek z robotami przemysłowymi i systemami podawania materiału
Prawdziwy przełom w automatyzacji seryjnej następuje wtedy, gdy obrabiarka przestaje być autonomiczną wyspą technologiczną, a staje się elementem połączonej linii produkcyjnej. Nowoczesne centra tokarsko frezarskie są powszechnie wyposażane w automatyczne podajniki prętów, magazyny paletowe oraz roboty załadunkowo rozładunkowe. Ramię robota może precyzyjnie pobrać surowy odlew lub odkuwkę ze stali nierdzewnej, umieścić detal w pneumatycznym uchwycie obrabiarki, a po zakończonym cyklu przetransportować gotowy element do stacji mycia lub znakowania laserowego.
Tego rodzaju integracja pozwala na wdrożenie koncepcji produkcji bezobsługowej, realizowanej często na trzeciej zmianie lub w dni wolne od pracy. Maszyna realizuje powierzone zadania w sposób ciągły, a rola wyspecjalizowanej kadry inżynieryjnej ogranicza się do nadzorowania procesu, wymiany zużytych pakietów narzędziowych oraz programowania nowych detali. W warunkach seryjnych drastycznie skraca to czas przestojów i pozwala maksymalnie wykorzystać amortyzację drogiego parku maszynowego.
Cyfrowa kontrola jakości i monitoring parametrów skrawania w czasie rzeczywistym
Seryjna produkcja komponentów dla wymagających branż, takich jak przemysł medyczny, chemiczny, petrochemiczny czy spożywczy, nie dopuszcza kompromisów w zakresie tolerancji i chropowatości. Z tego względu automatyzacja obróbki obejmuje również procesy kontrolne. Wewnątrz przestrzeni roboczych nowoczesnych centrów instalowane są sondy pomiarowe, które weryfikują wymiary detalu bezpośrednio na maszynie przed jego wyjęciem z uchwytu. System automatycznie koryguje zużycie narzędzia w rejestrze maszyny, eliminując dryf wymiarowy wywołany ścieraniem się węglika spiekanego.
Równolegle sensory zintegrowane z wrzecionem monitorują drgania, pobór mocy oraz temperaturę. Jeśli system wykryje nieprawidłowy wzrost oporów skrawania, sugerujący wykruszenie płytki skrawającej lub zmianę twardości partii materiału, może natychmiast przerwać cykl lub zawołać narzędzie bliźniacze z magazynu. Dane te trafiają do zakładowych systemów klasy MES, dając kadrze zarządzającej pełny wgląd w wydajność linii oraz zużycie zasobów. Taka predykcyjna diagnostyka radykalnie obniża ryzyko zniszczenia drogich komponentów i uniemożliwia opuszczenie gniazda produkcyjnego przez wadliwe podzespoły.
Korzyści biznesowe wynikające ze skalowania seryjnej produkcji podzespołów
Przejście na zautomatyzowaną obróbkę ubytkową stali nierdzewnej to przede wszystkim decyzja o charakterze strategicznym. Skrócenie czasu przezbrajania maszyn oraz wysoka powtarzalność przekładają się bezpośrednio na spadek jednostkowego kosztu wytworzenia detalu. Przedsiębiorstwo zyskuje elastyczność pozwalającą na szybkie skalowanie wielkości partii produkcyjnych bez konieczności proporcjonalnego zwiększania zatrudnienia na hali produkcyjnej.
Przewidywalność czasowa cyklu obróbczego ułatwia planowanie łańcucha dostaw i harmonogramowanie wysyłek do klientów końcowych. Brak braków produkcyjnych redukuje straty surowcowe, co w przypadku kosztownych gatunków stali kwasoodpornych przynosi wymierne oszczędności finansowe. Zautomatyzowany proces staje się zatem fundamentem budowy przewagi konkurencyjnej w przetargach na dostawy precyzyjnych podzespołów dla globalnych koncernów przemysłowych.
Nowy wymiar rentowności w zautomatyzowanym przemyśle obróbczym
Technologia sterowania numerycznego całkowicie zrewidowała podejście do trudnych w obróbce materiałów konstrukcyjnych. Dzięki precyzyjnemu programowaniu, zaawansowanym narzędziom skrawającym oraz integracji z robotyką przemysłową, obróbka stopów nierdzewnych przestała być wąskim gardłem procesów wytwórczych. Przedsiębiorstwa inwestujące w inteligentne gniazda produkcyjne zyskują zdolność dostarczania wyrobów o bezkompromisowej precyzji w dużych seriach, optymalizując jednocześnie koszty operacyjne.
Dla menedżerów operacyjnych oznacza to stabilność biznesową i możliwość bezpiecznego podejmowania długoterminowych kontraktów na wymagających rynkach. Digitalizacja i automatyzacja skrawania nie są już jedynie technologiczną ciekawostką, lecz podstawowym warunkiem utrzymania rentowności w nowoczesnym przetwórstwie metali.
Zapisz się
Wystarczy imię i adres e-mail — bez spamu, możesz wypisać się w każdej chwili.
Wolisz napisać bezpośrednio? [email protected]